Меню


Статьи на тему
Feeler, реклама

компании и бренды
Maegerle, CGW, Citizen, Dapra, Feeler, LMT, Seco Tools, Tungaloy, Absolute Machine Tools, AccuteX, ACT, AGTOS, ANCA, Asquith Butler, Behringer, BENZ, BIG Daishowa, Biglia, BLM Group, Brother, Bystronic , Citizen, Dapra, Darex, DMG, Doosan, Dugard, Emag, Emuge, Engis, Euromac, EXSYS Tools, Finn-Power, Floyd Automatic, Ganesh, GCC, GenSwiss, GF AgieCharmilles, Gleason, Haas Automation, Haimer , Handtmann, Hardinge Machine Tools, Hartford, Hermle, HOLZ-HER, Hurco, Hwacheon, Hydrafeed, Hyundai , ITC, KASTO, Kennametal, Kern, Kitamura, KMT, KNUTH Machine Tools, KOMET GROUP, KVKKoerner, LASERDYNE, Leader CNC, LMT, LVD, MAG, Makino, Matsuura, Mazak, MEBA, Messer, Metabo, Methods Machine Tools, Micro 100, Miller, Mitsubishi, Mitsui Seiki, Mollart, MORI SEIKI, NTC , OKK, Okuma, Pat Mooney, Pedax, Peddinghaus, Precitech , Raynor, Rex-Cut , Ridgid, Rofin, RSA, Sandvik Coromant, SCHUNK, Seco Tools, Sodick, Spray Ver, Star, StarragHeckert, Steinmeyer, Sumitomo, Sunnen, Techno, THK, TM Limited, Tongtai, Tornos, Toyoda, Traub, Trumpf, Tungaloy, Victor, Vollmer, Walter, Weiler, WIDIA, WNT, WoodRat, XYZ, Yama Seiki, YMT, ВИ-МЕНС, Нurco

Освоение технологических решений для микрообработки и токарной обработки швейцарского типа
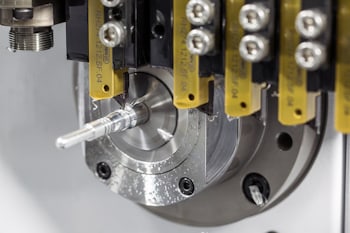
Освоение технологических решений для микрообработки и токарной обработки швейцарского типа

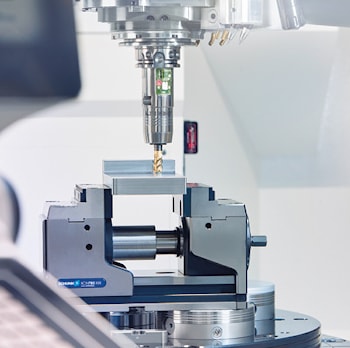
Производство таких деталей, как винты для слуховых аппаратов, балансировочные грузики для автоматических наручных часов или микротокарные детали для медицинских сборок, требует соответствующих ноу-хау, точных станков и специальных инструментов. При глубине резания до 0,01 миллиметра пользователи предъявляют очень высокие требования к используемым инструментам. Блестящие поверхности и высокая точность размеров компонентов обеспечиваются благодаря низкой силе резания. Компания HORN разработала подходящие решения с системой μ-Finish для микрообработки, а также с другими инструментальными системами и производственными процессами для токарных станков швейцарского типа. Требования к инструментам для микрообработки на токарных станках швейцарского типа высоки. Оттого, что глубина резания иногда очень мала, кромки инструмента должны быть очень острыми, чтобы сила резания была минимальной. Однако отшлифованные режущие кромки подвержены микросколам.

Даже незначительное выкрашивание в пределах нескольких микрон на режущей кромке оказывает негативное влияние на поверхность обрабатываемой заготовки детали.

Кроме того, важную роль играет качество передней поверхности инструмента. Для того, чтобы противодействовать наростам, передняя поверхность должна быть достаточно скользкой.

По этой причине ее тонко шлифуют или полируют. Зажим пластин представляет собой еще одну важную часть конструкции инструмента. При токарной обработке деталей малого диаметра необходимо точно измерять высоту центра инструмента.

Даже небольшие отклонения по высоте центра отрицательно сказываются на качестве деталей при обработке заготовок наименьших диаметров. В лучшем случае оператор станка должен иметь возможность поворачивать режущую вставку без необходимости повторной регулировки высоты центра.

С системой μ-Finish компания HORN предлагает точность переключения плюс-минус 0,0025 миллиметра при индексации двулезвийной режущей пластины. Это стало возможным благодаря точному периферийному шлифованию пластины в сочетании со стабильным гнездом пластины.

Кроме того, контактные поверхности резцедержателя с квадратным хвостовиком также отшлифованы, что влияет на общую точность системы HORN.


Ещё из раздела технологии
Интеллектуальные подключенные технологии производства Industrial IoT
    На выставке IMTS 2018 FANUC CORPORATION продемонстрировала свои развитые интеллектуальные подключенные технологии производства Industrial IoT. А именно, системы FANUC Intelligent Edge Link and Drive, сокращенно FIELD, и Zero Down Time on ...
    Интеллектуальный держатель контролирует резание в режиме реального времени
      Вибрации, биения, поломки инструментов, все то, что до сих пор было серьезными проблемами, скоро уйдет в прошлое. На основе интеллектуального гидравлического держателя инструментов iTENDO компании SCHUNK и TOOL IT, а последняя является стартапом, ...
      Интерфейс для компьютеризированной станочной обработки и станочного моделирования
        Разработчик станочного программного обеспечения Delcam и компания Spring Technologies разработали прямой интерфейс между программой Delcam высокоскоростной пятиосевой обработки PowerMILL и программным обеспечением Spring Technologies для ...
        Интерфейс с низким крутящим моментом стимулирует инновации
          Компания Universal Robots , UR , разработала новый низкоуровневый интерфейс крутящего момента, который позволяет управлять целевым крутящим моментом для всех сочленений кобота UR на частоте 500 герц. Эти возможности становятся все более ...
          Интерфейс управления резанием
            Bystronic предлагает высокопроизводительный интерфейс ByVision Cutting Control , разработанный для повышения производительности. Пользователи могут быстро перемещаться по 22-дюймовому сенсорному экрану высокой четкости, что упрощает настройку и ...
            Интерферометр белого света
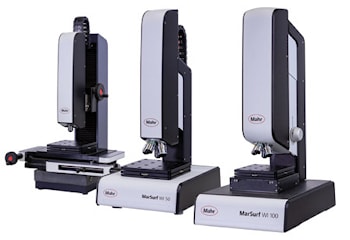
              Компания Mahr предлагает MarSurf WI, интерферометр белого света, разработанный в сотрудничестве с NanoFocus, который обеспечивает трехмерные измерения с высоким разрешением и простоту использования. По информации компании, в системе используется ...
              Испытание шестерен на рабочих скоростях перед сборкой редуктора
                Прибор Marposs NVH Gear Tester выявляет потенциальные дефекты шестерен на уровне компонентов, каковые дефекты могут приводить к шуму в трансмиссии. Система работает по принципу одностороннего контроля, при котором одна эталонная шестерня зацепляется ...
                Испытательный стенд Uni-Versal
                  Испытательный агрегат Uni-Versal работает на основе многоканального вихретокового тестирующего инструмента. Число каналов достигает восьми, частотный диапазон простирается от 20 герц до 10 мегагерц. Средства управления включают 12-дюймовый ...
                  Исследование по тестированию 3D-печатных материалов для производства спутников
                    По мере того, как 3D-печатные ракеты, автомобильные детали и даже дома начинают появляться на мировом рынке, L3Harris Technologies стремится использовать Национальную лабораторию Международной космической станции в поисках прочных материалов для ...
                    История ленточного пиления металлов: во имя прогресса и экономической эффективности
                    • компании и брендыВИ-МЕНС
                    Технология ленточного пиления начала зарождаться где-то в середине XVIII века. В 1830-е годы были изготовлены первые станки и первые пилы для обработки древесины, в том числе для распиловки леса-кругляка на доски. Затем последовал длительный период ...
                      Внутренний рынок металлов в России за последние годы характеризуется увеличением спроса на высококачественный прокат и стали со специальными свойствами. Это явление вызвано, в первую очередь, ростом экономики, который привлек в страну мировых ...
                      Как определить износ инструмента
                      • компании и брендыSeco Tools, Seco Tools
                      Одной из самых распространенных проблем при использовании режущих инструментов является их быстрый износ и связанное с ним снижение производительности и качества обработки. Менеджер по развитию компании Seco Tools рассказал, как определить, что ...
                      © 2012−2026 Новости металлообработки
                      Сайт работает на платформе Nestorclub.com