
Проблемы сверления глубоких отверстий малых диаметров
29.08.2019
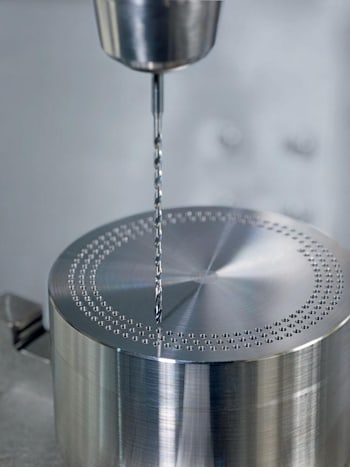 Отношение глубины просверленного отверстия к диаметру этого отверстия есть соотношение, определяющее, может ли полученное отверстие называться глубоким отверстием. Гамма таких соотношений для глубоких отверстий начинается с 5 к 1 и простирается до 30 к 1 и далее. Сверление таких отверстий имеет свои проблемы. Уменьшение же диаметра отверстия до 3 и менее миллиметров еще больше усложняет задачу. Нужно контролировать биения, выбирать правильную конфигурацию сверла, управлять размером образующейся стружки и ее удалением, а также проверять фильтрацию охлаждающей жидкости. Биения, это проблема номер один, говорит Сэм Мацумото, инженер OSG Canada по приложениям. Если есть эта проблема, не просверлить хороших отверстий правильного размера. Скорее всего, получатся огромные дыры. По его словам, использование термоусадочного держателя инструмента поможет жестко выровнять инструмент относительно главной оси и уменьшит вибрации, которые преждевременно изнашивают инструмент. Процесс термоусадки требует вложений, но исключает возможность перемещения инструмента в держателе.
Для сверления глубоких отверстий малого диаметра необходимы тонкие и длинные сверла. Они должны обладать тем балансом прочности, который соответствует сверлу по возможности большего диаметра с достаточно большим углом наклона канавки. Ведь при сверлении отверстия малого диаметра точно так же нужно обеспечивать удаление образующейся стружки. Карманы для стружки должны быть достаточно велики, чтобы успешно удалять стружку, при этом сверло должно сохранять свою жесткость.
Хельмут Штробель, продукт-менеджер Emuge по сверлам, говорит, что сверла для проделывания глубоких отверстий наиболее эффективны при уменьшении толщины стенки сверла, что позволяет увеличить пространство для канавок для удаления стружки. Микросверла, в частности, изготавливаемые из углеродистой стали, требуют большего процента толщины стенки, чем сверла большего диаметра, из-за хрупкости небольшого инструмента.
Размер инструмента также ограничивает геометрию точек и параметры утончения стенки. В данном случае наиболее употребимым является фасеточно-точечное сверление, поскольку именно оно обеспечивает дополнительную стабильность резания. Сверла для проделывания глубоких отверстий малого диаметра, которые имеют геометрию резания и зазоры, попадающие в нейтральный диапазон, предназначены для обработки различных материалов.
Различных сталей, в том числе нержавеющей, а также алюминия. Сверла, предназначенные для определенных материалов, имеют геометрию, предусмотренную для более эффективной работы с этими материалами с минимизацией потенциальных проблем, которые могут возникнуть из-за характеристик материала.
Люк Поллок, менеджер по продукции Walter USA, подчеркивает, что особым примером представляется сверло, предназначенное для проделывания глубоких и узких отверстий в чугуне. Отрицательная геометрия придает такому сверлу очень прочную режущую кромку, которая противостоит абразивному износу, но не обеспечивает должного контроля стружки.
Что в принципе нормально при работе с чугуном, потому что данный материал, рассыпаясь, образует маленькие, чешуйчатые стружки, которые нетрудно удалять. Сверло для нержавеющей стали должно, напротив, иметь положительную геометрию и острый наконечник для создания высокого режущего усилия.
Это позволяет аккуратно резать материал, не выделяя большого количества тепла, и контролировать длинные стружки, образующиеся при резании нержавеющей стали. По мнению Поллока, выбор между универсальным и специальным сверлом является бизнес-решением. Это зависит от того, чего требуется достичь. Экономии времени, снижения затрат на инструмент или гибкости инструмента.
Если деталь производится в большом количестве, то стоит потратиться на специальное сверло. Универсальное же сверло может быть подходящим для работы в мастерской, которая занимается сверлением небольших количеств отверстий в различных материалах.
При использовании твердосплавных сверл следует избегать поклевывания. Причиной начала цикла поклевывания сверлом может быть то, что стружка образуется быстрее, чем ее оказывается возможным эвакуировать. Это может быть хорошей стратегией, если вы имеете дело с высокоскоростными стальными сверлами, но если вы используете твердосплавные сверла, это серьезно сократит срок службы сверла, говорит Поллок.
По словам же Мацумото, с поклевыванием появляется больше времени для удаления стружки через узкий проход, но не следует злоупотреблять использованием сверла как молотка. Даже если вы будете осторожны, чтобы сверло не сломалось от повторного удара, вы жертвуете сроком службы инструмента, говорит он.
Для того, чтобы стимулировать хорошее выскальзывание стружки из глубоких узких отверстий, хорошо совокупно использовать такие сверла, канавки которых имеют высокую степень отполированности или соответствующее покрытие, и подачу смазочно-охлаждающей жидкости.
Штробель замечает, что производители высокоэффективных микросверл решают проблему стружки, используя внутренние отверстия для подачи смазочно-охлаждающей жидкости. Означенная жидкость под высоким давлением вводится в зону резания, помогая выбрасывать стружку из канавок.
Использование специализированных твердосплавных заготовок в сочетании с высокоточным шлифовальным оборудованием с числовым программным управлением позволяет производителям изготавливать сверла диаметром до 0,075 миллиметров с микроканалами подачи смазочно-охлаждаюшей жидкости.
Рекомендуется подавать жидкость под давлением от 2070 до 4140 килопаскалей, но Поллок предупреждает об издержках использования слишком высокого давления. В этом случае жидкость будет выталкивать стружку быстрее действия сверла. Во всяком случае, это весьма вероятно.
При этом жидкость не будет успевать обтекать корпус сверла.Важно также поддерживать чистоту охлаждающей жидкости. Штробель говорит, что ее фильтрация должна регулироваться и контролироваться с целью предотвращения засорения каналов подачи охлаждающей жидкости взвешенными стружками.
Он рекомендует использование пятимикронного или более тонкого фильтра. Мацумото говорит, что у него была ситуация, когда станки были хорошими, инструменты были хорошими, держатели были хорошими, но инструменты изнашивались преждевременно.
Оказалось, что не фильтровалась должным образом применяемая охлаждающую жидкость. Это было похоже на сверление песком. Так что следует обращать внимание на мельчайшие нюансы, иначе они станут большой проблемой при проделывании глубоких отверстий малых диаметров.

Ещё из раздела технологии
Механическая обработка твердых заготовок, которая может выполняться практически на любом станке при условии достаточной жесткости самого станка для восприятия создаваемых при этом усилий, становится все более популярной на канадских производствах, ...
25.04.2011
Компания Heule Precision Tools представила универсальный комбинированный инструмент COMBI , который можно сконфигурировать для сверления, снятия фаски, зенковки, а в некоторых конфигурациях для обработки торцов в одном компактном инструменте. Эта ...
08.06.2026
Компании Applied Automation Technologies, в дальнейшем именуемая AAT, и DMG MORI USA объявили о партнерстве в области разработки программного обеспечения для станочных измерений. Эта инновационная технология будет предложена ими в качестве решения в ...
28.05.2019
Участвуя в одной из выставок AMB под девизом Productivity in Motion, компания Siemens продемонстрировала, что платформа Sinumerik CNC может гибко использоваться во всех обрабатывающих технологиях и отраслях. Наша система числового программного ...
30.11.2015
Используя углекислый газ в качестве технологического хладагента, можно существенно повысить экономическую эффективность обработки, уверены эксперты компании acp systems, где acp расшифровывается как advanced clean production. Благодаря своей системе ...
21.11.2018
Исследователи из Инженерного колледжа Университета Purdue разработали запатентованную технологию однофотонной 3D-нанопечати. Данная технология обеспечивает более высокую эффективность создания сложных наноструктур высокого разрешения, быстрее и с ...
31.03.2025
Компания Allied Machine & Engineering, производитель систем обработки отверстий и отделки, внедрила программное обеспечение Wohlhaupter Tool-Architect. Данный софт представляет собой конфигуратор модульных системных инструментов, который позволяет ...
13.04.2017
Компания Aicon 3D Systems, разработчик трехмерных измерительных систем на основе оптических камер, предоставила свой портативный машинный координатно-измерительный пакет MoveInspect HR с прямым интерфейсом специалистам компании Delcam, ...
16.05.2011
Предложив новое программное обеспечение Mastercam X6 Mill, компания CNC Software позволила фрезеровщикам расширить диапазон гибкости обработки металла. Говорить в данной связи можно и о большем быстродействии, и о большей автоматизированности. Новые ...
29.03.2012
При автоматизированной механической обработке на станках с ЧПУ надежность затяжного механизма шпинделя имеет решающее значение для предотвращения случаев выпадения инструмента, повреждения деталей и незапланированных простоев. Для контроля зажима ...
24.09.2026
Правильный выбор геометрии и материала зенковки может существенно повлиять на срок службы инструмента, качество обработки поверхности и общую производительность. Компания Severance Tool Industries производит широкий ассортимент зенковок, включая ...
27.05.2026
Расширение металлообрабатывающих компаний, наращивание ими как производственных мощностей, так и бизнес-потенциала неизбежно требуют и корректировки арсенала программного обеспечения всего процесса выпуска продукции, от получения заказа до его ...
25.01.2011