
Гибкость обработки заготовок
26.05.2022
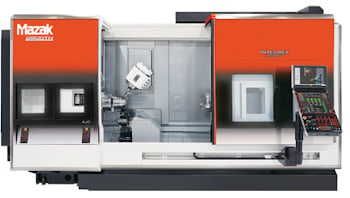 Для того, чтобы объединить мощность полного токарного центра с числовым программным управлением с универсальностью полнофункционального обрабатывающего центра, многозадачный центр INTEGREX i-450H ST от Mazak оснащен вторым токарным шпинделем для обработки DONE IN ONE, фрезерным шпинделем и нижней револьверной головкой с дополнительными возможностями поворотного инструмента. Конфигурация станка повышает производительность за счет минимизации времени фиксации заготовок, манипулирования заготовками и готовыми деталями и простоев. Главный шпиндель имеет 304-миллиметровый патрон и максимальную частоту вращения 3300 оборотов в минуту. Мощность шпиндельного привода составляет 26 киловатт. Максимальный диаметр обработки составляет 670 миллиметров, а отверстие основного шпинделя диаметром 112 миллиметров подходит для прутка диаметром до 101 миллиметра.
Второй токарный шпиндель, оснащенный 250-миллиметровым патроном, обеспечивает резание мощностью 26 киловатт и частотой вращения 4000 оборотов в минуту, что еще больше расширяет возможности обработки, как и фрезерный шпиндель, который обеспечивает перемещение вокруг оси B на 240 градусов и скорость резания с частотой до 12000 оборотов в минуту.
Устройство автоматической смены инструмента обеспечивает фрезерный шпиндель магазином на 38, 74 или 112 инструментов. Нижняя револьверная головка параллельного типа на 12 инструментов дополнительно обеспечивает 10000 оборотов в минуту и 56 киловатт для использования с вращающимися инструментами.
Это позволяет производителям использовать сбалансированное резание с помощью фрезерного шпинделя и нижней револьверной головки или выполнять одновременную обработку двумя инструментами. Револьверная головка вмещает 25-миллиметровые токарные резцы или расточные оправки диаметром 40 миллиметров.
Для быстрой смены заготовок и деталей центр INTEGREX i-450H ST оснащен автоматическим устройством смены патрона. Он автоматически меняет кулачки 10-кулачковых штокеров, расположенных на каждом шпинделе, с помощью программных команд.
Корпус станка, инструментальный магазин и автоматическое устройство смены кулачков предназначены для использования с широким спектром технологий автоматизации, включая портальные загрузчики, устройства подачи прутка и шарнирные роботы.
Благодаря возможностям числового программного управления MAZATROL SmoothAi станок INTEGREX i-450H ST может выполнять стандартные специализированные операции. Такие, как наклонное сверление коленчатого вала и зачистку зубчатых колес.

Ещё из раздела технологии
Механическая обработка изделий из тонкостенного алюминия порой оказывается проблематичной. Таковы свойства этих конструкций. Если зажать такую заготовку слишком сильно, она деформируется. А недостаточное зажатие заготовки чревато ее скольжением. ...
06.05.2011
Автопром должен удовлетворять все более строгим требованиям, предъявляемым властями и рынком и касающимся снижения потребления топлива и уровня выбросов углекислого газа. Один из путей решения задачи заключается в снижении веса транспортного ...
08.08.2013
Компания FS-Elliott производит промышленные воздушные компрессоры, в том числе большие компрессоры, которые поступают на промышленные объекты в составе объектных систем. По мере появления различных новых производств в разных странах воздухоснабжение ...
08.04.2011
Компания LaserCoil Technologies опубликовала информацию о том, как ее запатентованная конструкция конвейера способствует быстродействию систем лазерного резания рулонной подачи. Процесс LaserCoil опирается на серию конвейерных линий, которые ...
13.11.2019
Компания Koike Aronson Ransome выпустила портативную систему IK-12 Next, с помощью которой можно осуществлять плазменное и газокислородное резание, а также выполнять общую сварку и сварку методом маятникового переплетения. Запатентованный механизм ...
18.09.2020
Жидкость EcoAir Tool & Die Rust Preventive разработана специалистами компании Cortec для производителей пресс-форм, штампов и инструментов. Это эффективное средство защиты от ржавчины поставляется в невозгораемых аэрозольных баллончиках, что делает ...
08.08.2019
Тяжелое машиностроение – отрасль достаточно инертная, неповоротливая, одно слово – тяжелая во всех отношениях. Поэтому можно с уверенностью сказать, что многие проблемы современного производства имеют корни в нашем общем советском прошлом. Попробуем ...
15.06.2012
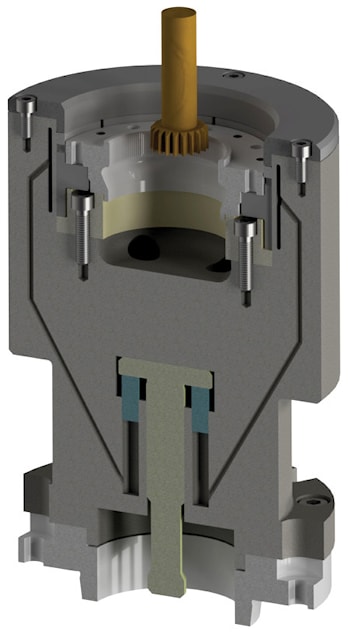
Зуботочение, или обкатной скайвинг, практикуется давно, но последние достижения в области технологий металлообработки повысили скорость и эффективность этого процесса изготовления зубчатых колес, сделав его более жизнеспособным производственным ...
18.09.2020
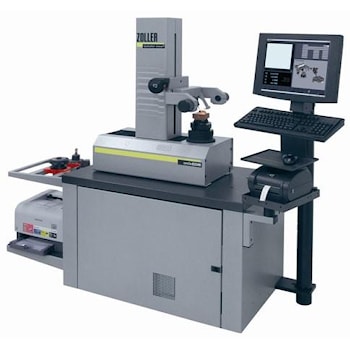
Традиционно электроды эрозионных металлорежущих станков измерялись двумя способами. Либо непосредственно на станке, и в это время агрегат не может выпускать детали, что вызывает ощутимые производственные потери. Либо на координатно-измерительной ...
29.06.2011
По информации компании Renishaw, изготавливаемая ею измерительная система Equator представляет собой радикально новую альтернативу традиционным технологиям точного измерения, заполняя на рынке ту нишу, к которой прежде никогда не обращались. С ...
31.03.2011
Технологические достижения в области конструирования и производства автомобильной техники быстро меняют требования к технологиям производства. Это касается не только новых процессов, но и таких уже давно применяющихся, как цилиндрическое шлифование ...
20.06.2018
Посетителям выставки IMTS 2016 компания OMAX Corporation продемонстрировала, как ее гидроабразивная технология, созданная для обеспечения успешных режущих производственных решений, работает на центрах JetMachining. Как при этом изготавливаются ...
26.10.2016