
Шлифующие пластины
20.05.2011
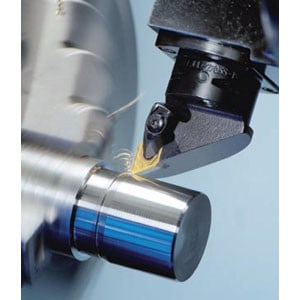 Качество поверхности, получаемой в результате токарной обработки, зависит от множества факторов. Наиболее значимыми считаются скорость подачи и радиус закругления пластины. Традиционно считается, что шероховатость поверхности возрастает с увеличением скорости подачи и уменьшается с увеличением радиуса закругления. Это стало не так очевидно в последние годы, с введением шлифующих пластин, предназначенных для отделки с высокой скоростью подачи. Уникальная геометрия этих пластин уменьшает зависимость качества поверхности от скорости подачи, что делает возможной весьма продуктивную обработку тех поверхностей, к которым предъявляются повышенные требования по гладкости.
В сущности, шлифующие пластины можно рассматривать как сочетание элементов круглой и ромбовидной геометрий с целью обеспечения высокой производительности при конкретных углах режущих кромок. Особая шлифовка осуществляется именно в области радиуса закругления. Геометрия данной части резака и обеспечивает сглаживание незначительных пиков и впадин на поверхности материала.
Как правило, внедрение шлифпластин позволяет увеличить скорость подачи на 300 процентов по сравнению с тем, что может быть достигнуто со стандартными пластинами при обеспечении такого же уровня качества поверхности. Кроме того, внедрение геометрии шлифпластин при поддержании той же скорости подачи обеспечивает гораздо более высокое качество отделки поверхности.
Главное, что следует принимать во внимание при оценке шлифпластины, это геометрия обрабатываемой детали. Если таковая должна иметь неплавные очертания, не будет получено, скорее всего, никакой пользы. В данной связи можно говорить о токарной обработке поверхности, внутренней или наружной. Потенциал для значительного улучшения такого процесса, несомненно, существует.
Кроме того, влияет жесткость общей установки инструмента и заготовок. Новый токарный центр, оснащенный высококачественными зажимами, не должен иметь никаких проблем в части извлечения преимуществ из применения шлифпластин. В зависимости от реализации данной технологии обработки получаемые результаты могут варьироваться от значительного увеличения производительности труда до гораздо более высокого качества отделки поверхности.
Для многих компаний наибольшую выгоду представит возможность увеличения скорости подачи, а значит, минимизации времени процесса. Позволяющая получать поверхность шероховатостью не более 5 Ra при скорости подачи 0,004 дюйма за оборот шлифпластина может устранить необходимость шлифования некоторых компонентов. Будучи в состоянии избегать этой вторичной операции, изготовители, как правило, находят, что замедление скорости подачи и, соответственно, увеличение времени процесса токарных операций того стоит.
Хотя шлифпластины стандартной геометрии уже присутствуют на рынке в течение нескольких лет, именно сейчас промышленники начинают присматриваться к возможностям варьирования этой геометрии, изменения положительных и отрицательных углов. Положительная шлифпластина обеспечивает те же преимущества, но с меньшим давлением инструмента. Это оказывается чрезвычайно полезным для процессов, в которых можно было бы добиваться более высокой производительности шлифпластин, но прежде выполнявшихся с недостаточно жесткими установками. Не хватало жесткости для восприятия дополнительного давления, создаваемого плоскими шлифпластинами.
Со своей стороны, применение отрицательных шлифпластин, фактически увеличивающих давление инструмента, создавет свои преимущества. Хотя это может быть неприемлемо в некоторых случаях, те производители, которым удается добиваться высокой жесткости станков и зажимов, могут извлекать огромную пользу. Отрицательный угол способствует отодвижению очага износа дальше от режущей кромки, в результате чего налицо все преимущества стандартной шлифпластины, но с гораздо большей долговечностью.
А новые положительные и отрицательные шлифпластины находятся на рынке относительно недавно. Несмотря на это, они уже позволили некоторым производителям добиться существенных результатов. Одним из таких является производитель малых компонентов для аэрокосмической промышленности, работающий в Мичигане. Традиционные плоские шлифпластины не могут использоваться в данном производстве как раз из-за высокого давления инструмента.
Ранее компании приходилось, используя стандартные пластины, работать на очень низкой скорости подачи. И вот, после появления положительного инструмента, была предпринята новая попытка усовершенствовать технологию. Снизив давление, компании удалось увеличить скорость подачи в четыре раза. Это позволило ей ежегодно экономить более 800 тысяч долларов.
Сергей ЗОЛОТОВ

Ещё из раздела технологии
Не один металлообработчик посетует на отсутствие у него идеального инструмента, наделенного, плюс к тому, идеальными возможностями управления. С учетом различия типов конусов станка и фланцев, размеров, в том числе размеров резьбы, а также затяжных ...
21.09.2017
Президент Nidec Machine Tool Corporation Кеничи Вакабаяши объявил о выпуске LAMDA500, модели среднего размера из серии порошковых металлических 3D-принтеров Nidec типа DED. Максимальные размеры агрегата LAMDA500 для аддитивного металлопроизводства ...
06.03.2023
Процесс TRU TEMP XT формирует прочную черную оксидную отделку на трудно оксидируемой стали, железе и большинстве сплавов нержавеющей стали. Иначе оксидирование называется воронением. TRU TEMP XT, это среднетемпературный процесс, при котором ...
03.12.2020
Okuma America Corporation объявила о выпуске новой линейки продуктов робототехники, которая расширит линейку металлорежущих станков и с числовым программным управлением и соответствующих технологий. Речь идет о серии ROID, или Robotic Intelligent ...
01.10.2020
Решения для удаления заусенцев различаются в зависимости от того, какую технологию предполагается использовать для резания и какое качество отделки должно быть у готовых деталей. Этой весной компании Lissmac и 3M Abrasives совместно провели ...
31.08.2017
Не так давно станкостроитель Yamazaki Mazak, материнская компания кентуккийской корпорации Mazak, представила новое всеохватывающее видение производства на основе передовых производственных ячеек и систем. Благодаря полноте цифровой интеграции ...
29.10.2015
Когда недавно производителю коммерческих авиационных шасси Alta Precision, Монреаль, пришлось расширить свое производство, чтобы освоить новый продукт, данная ситуация рассматривалась как повод инвестировать в обновление потенциала. Компания ...
30.08.2017
Новое программное обеспечение станочного моделирования от подразделения Manufacturing Intelligence компании Hexagon решает проблему нестабильности пятиосевого станка. В итоге производители добиваются качества без ущерба для производительности. ...
23.02.2021
SPECTRO Analytical Instruments предлагает высококлассный дуговой/искровой OES-анализатор металлов SPECTROLAB S LAS02 для управления технологическими процессами и исследовательских действий. Данный анализатор разработан для обеспечения быстрых ...
11.03.2024
Плазменный стол с числовым программным управлением Metal Master 2.0 CNC от Messer Cutting Systems настолько прост в использовании, что загрузку программы от начала резания отделяют всего три клика. Агрегат Metal Master 2.0 сочетает в себе простоту ...
05.10.2018
Новая стратегия программирования высокоскоростной металлообработки Vortex будет значительно усовершенствована. Это нужно для выпуска в 2013 году системы PowerMILL фирмы Delcam для высокоскоростной и пятиосевой металлообработки. В сентябре же 2012 ...
18.05.2012
Компания Thielenhaus Technologies, специалист по суперфинишированию, разработала процесс суперфиниширования небольших коленчатых валов, которые становятся все более распространенными. По информации компании, процесс внедрения двух новшеств уже идет. ...
13.01.2014