
Гибкая аддитивная машина
17.06.2021
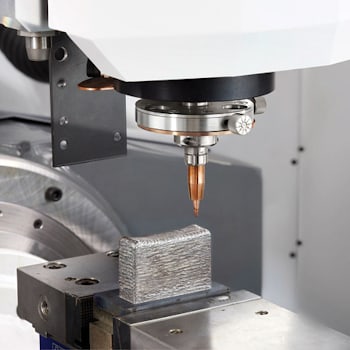 CHIRON Group расширила сферу своей деятельности в области металлообработки и автоматизации, включив в нее аддитивное производство. В результате мы теперь являемся поставщиком комплексных решений по изготовлению всех компонентов, которые невозможно выпускать с использованием одних только традиционных методов производства, говорит сказал Аксель Бой, руководитель отдела аддитивного производства CHIRON Group. Лазерное напыление металла, это предпочтительная технология компании для аддитивного производства, включая нанесение покрытий, трехмерную печать и ремонт. Отдел аддитивного производства, это стартап в рамках нашей собственной бизнес-группы, продолжает Аксель Бой. С помощью трехмерного металлопринтера производства CHIRON мы создаем предприятие для производства более крупных компонентов с длительными сроками поставки и высокими ценами на материалы. Эта технология может быть эффективно использована в машиностроении, производстве инструментов, энергетике и авиакосмической промышленности. Все это важные целевые секторы для CHIRON Group.
Компактный CHIRON AM Cube, это простой в использовании трехмерный металлопринтер для изготовления больших и сложных компонентов. Он подходит для нанесения покрытия и ремонта деталей максимальным размером до метра, для изготовления цилиндрических деталей длиной до метра и для производства полуфабрикатов почти чистой формы.
Может быть снабжен наплавочными головками числом до трех с запатентованной проводной системой подачи энергии, материалов и данных. Автоматическая смена наплавочной головки позволяет использовать проволоку или порошковый материал для 3D-печати или нанесения покрытия как внутри, так и снаружи.
Модульная конструкция принтера означает, что AM Cube может быть трехосевой, четырехосевой или пятиосевой. В отличие от других трехмерных металлопринтеров наплавочную головку AM Cube можно менять во время активного процесса печати либо нанесения покрытия.
Это позволяет выполнять различные технологические требования. Например, одну наплавочную головку можно использовать для получения высококачественной отделки поверхности, а другую можно использовать для достижения большого объема наплавки. Функция автоматической смены головки позволяет объединить эти свойства в работе с одной заготовкой.
Принтер AM Cube, располагая в общей сложности тремя наплавочными головками, позволяет дополнительно менять наплавленный материал. Проволоку и порошок можно наносить на разных этапах одного производственного процесса.
Как и обрабатывающие центры CHIRON Group с числовым программным управлением, принтер AM Cube использует обычную декартову систему координат. Управление и программирование интуитивно понятны.
Система программируется либо с использованием стандартизованного кода DIN ISO, либо, для сложных компонентов, с использованием программного обеспечения CAD/CAM. С помощью компонентов Siemens можно управлять всеми аспектами системы, от аппаратного обеспечения до человеко-компьютерного взаимодействия и программирования AM Cube.
При лазерном осаждении металла исходный материал на основе Fe/Ni/Co плавится с использованием лазерного луча и сплавляется с подложкой, сталью или сплавами на основе никеля, путем металлургического связывания.
Одно из преимуществ этого процесса состоит в том, что он снижает тепловую нагрузку. Он также подходит для ремонта повреждений, усиления компонентов в выбранных точках и восстановления исходной геометрии компонентов путем осаждения материала.
При использовании технологии лазерного осаждения металла на основе проволоки лазерный луч плавит основной материал, в данном случае проволоку, и расплав сливается и затвердевает. Это позволяет послойно создавать сложные геометрические формы.
Одним из значительных преимуществ применения проволоки является высокая скорость ее наплавки. Лазер универсален и подходит как для тонких поверхностей, так и для больших объемов наплавки. Комплекс подачи материала в AM Cube представляет собой коаксиальную систему подачи проволоки, которая работает во всех направлениях сварки.
Материал подается в чистом виде и утилизируется на сто процентов. Для того, чтобы предотвратить окисление, процесс осаждения выполняется с использованием защитного газа в герметичной системе. Процесс лазерного напыления металла на основе порошка также может использоваться на AM Cube.
В этом случае исходный материал, который подается в сварочную ванну, также известную как ванна расплава, находится в порошковой форме, подходящей для тонких покрытий. Коаксиальная форсунка, или коаксиальное сопло, означает, что этот процесс работает в любом направлении сварки.

Ещё из раздела технологии
Вибрации, биения, поломки инструментов, все то, что до сих пор было серьезными проблемами, скоро уйдет в прошлое. На основе интеллектуального гидравлического держателя инструментов iTENDO компании SCHUNK и TOOL IT, а последняя является стартапом, ...
20.11.2019
Разработчик станочного программного обеспечения Delcam и компания Spring Technologies разработали прямой интерфейс между программой Delcam высокоскоростной пятиосевой обработки PowerMILL и программным обеспечением Spring Technologies для ...
28.06.2012
Компания Universal Robots , UR , разработала новый низкоуровневый интерфейс крутящего момента, который позволяет управлять целевым крутящим моментом для всех сочленений кобота UR на частоте 500 герц. Эти возможности становятся все более ...
20.12.2025
Bystronic предлагает высокопроизводительный интерфейс ByVision Cutting Control , разработанный для повышения производительности. Пользователи могут быстро перемещаться по 22-дюймовому сенсорному экрану высокой четкости, что упрощает настройку и ...
06.12.2022
Компания Mahr предлагает MarSurf WI, интерферометр белого света, разработанный в сотрудничестве с NanoFocus, который обеспечивает трехмерные измерения с высоким разрешением и простоту использования. По информации компании, в системе используется ...
25.07.2022
Прибор Marposs NVH Gear Tester выявляет потенциальные дефекты шестерен на уровне компонентов, каковые дефекты могут приводить к шуму в трансмиссии. Система работает по принципу одностороннего контроля, при котором одна эталонная шестерня зацепляется ...
25.03.2026
Испытательный агрегат Uni-Versal работает на основе многоканального вихретокового тестирующего инструмента. Число каналов достигает восьми, частотный диапазон простирается от 20 герц до 10 мегагерц. Средства управления включают 12-дюймовый ...
29.02.2012
По мере того, как 3D-печатные ракеты, автомобильные детали и даже дома начинают появляться на мировом рынке, L3Harris Technologies стремится использовать Национальную лабораторию Международной космической станции в поисках прочных материалов для ...
05.07.2023
Технология ленточного пиления начала зарождаться где-то в середине XVIII века. В 1830-е годы были изготовлены первые станки и первые пилы для обработки древесины, в том числе для распиловки леса-кругляка на доски. Затем последовал длительный период ...
19.07.2012
Внутренний рынок металлов в России за последние годы характеризуется увеличением спроса на высококачественный прокат и стали со специальными свойствами. Это явление вызвано, в первую очередь, ростом экономики, который привлек в страну мировых ...
15.07.2008
Одной из самых распространенных проблем при использовании режущих инструментов является их быстрый износ и связанное с ним снижение производительности и качества обработки. Менеджер по развитию компании Seco Tools рассказал, как определить, что ...
12.06.2013
Датчики шпинделя для станков с числовым программным управлением могут иметь высокую воспроизводимость, но их производительность зависит от точной калибровки. Компания Renishaw разработала простое решение, позволяющее преодолевать трудности, ...
29.07.2022