
Усовершенствования малых горизонтальных обрабатывающих центров наращивают их возможности
05.04.2011
 Горизонтальные обрабатывающие центры с 400-миллиметровыми и 500-миллиметровыми поддонами занимают львиную долю рынка горизонтальных фрез. По данным Ассоциации производственных технологий, в 2009 году в Америке продано более 64 процентов горизонтальных станков с поддонами этих размеров. Данная ситуация хорошо известна руководству компании Makino. Как и производственные проблемы, с которыми сталкиваются металлообрабатывающие предприятия. Они не конкурируют со свооими аналогами в своем городе или в своем штате. Они конкурируют на глобальном уровне, постоянно ощущая давление толчок от своих клиентов, производителей комплектного оборудования, заинтересованных в снижении себестоимости комплектующих.
Признавая актуальность связанных с конкуренцией реалий, Makino и другие станкостроители ответили на этот вызов станками с 400-миллиметровыми и 500-миллиметровыми поддонами и со шпинделями конусности 40, которые могут решать многие задачи, для решения которых ранее потребовались бы более крупные и более тяжелые горизонтальные центры со шпинделями конусности 50. На помощь приходят технологические приемы, от оптимизации дизайна литья до наращивания мощности шпинделей. Оптимизируются и роликоподшипниковые линейные направляющие, и системы термического менеджмента.
Существенным фактором повышения производительности станков является группирование поддонов, которое делает возможным работу станков в отсутствие персонала или с минимальным его присутствием. Уменьшение размеров станков также представляет выгоду за счет снижения расходов на инструмент и энергозатрат. Сокращение инструментальных расходов инструментов составляет примерно 40 долларов за инструмент. Переход же на конусность шпинделя 40 с 50-й конусности обещает 10 или более процентов экономии капитальных затрат на станок.
Экономия затрат на энергию может быть еще более существенной. Компания DMG/Mori Seiki утверждает, что ее горизонтальные станки NHX4000 и NHX5000 соответственно с 400-миллиметровыми и 500-миллиметровыми подонами, могут способствовать достижению примерно 40-процентного сокращения общего энергопотребления за счет сокращения числа двигателей в станке в сравнении к традиционной моделью. А аккумуляторное питание гидравлических насосов делает возможным их отключение во время работы станка в режиме ожидания.
Хорошо иллюстрируют новое поколение малых горизонтальных центров станки Makino a51nx и a61nx, которые работают соответственно с 400-миллиметровыми и 500-миллиметровыми поддонами. Презентованные на выставке International Manufacturing Technology Show 2010, этит станки имеют большие рабочие пространства, чем соответствующая техника предыдущих поколений, улучшенные конструкции литых частей и шпинделей. Усовершенствованы и их направляющие.
Увеличение рабочего пространства позволяет пользователям загружать больше заготовок в меньшие обрабатывающие центры, экономя затраты и площади. Есть и другие виды экономии, связанные с использованием менее габаритных станков. Например, ускоряются по сравнению с большими станками осевые операции, операции собственно ускорения шпинделей, а также температурный контроль и менеджмент.
Новые станки гарантируют на 12-14 процентов больший объем полезной обработки по сравнению с предыдущими горизонталдьными центрами Makino с тем же размером поддонов. Но нельзя просто увеличить ход и считать, что это достаточно хорошо. Необходимо сохранить жесткость.В одном случае дополнительная высота колонки на a61nx расширяет диапазон движений по оси Y от 650 до 730 миллиметров. Если есть намерение использовать этот ход в верхней части рабочего пространства, нужно рассмотреть конструкцию ложа, колонки, стола. То есть всего того, что могло бы повлиять на увеличение жесткости.
Компания DMG/Mori Seiki также изменила дизайн своих станков для более полной взаимной приспосабливаемости больших деталей и инструментов. Допустим, нужно обработать блок двигателя на станке с 500-миллиметровыми поддонами. Блоки четырехцилиндровый и V-6 помещаются на поддонах и в рабочем пространстве, но исторически в данном случае небольшие станки не могут быть использованы, поскольку не может быть задействована линия кулачково-кривошипного сверления. Заготовки подходят, но возможности станка по термоконтролю не поддерживают длительную эксплуатацию инструментов. Таким образом, приходится покупать негабаритный станок для получения функции замены инструмента для поддержания глубокого сверления и орудийного сверления.
Вышеупомянутые горизонтальные станки NHX4000 и NHX5000 от DMG/Mori Seiki рассчитаны на максимальную длину инструмента, превышающую размер поддона, и имеют достаточно пространства для его использования. Раньше многим станкам не хватало размаха по оси Z для размещения длинного инструмента перед большой заготовкой. А путем объединения увеличения этого размаха с увеличением термоконтроля можно за один проход сверлить такую заготовку, которая полностью заполняет поддон.
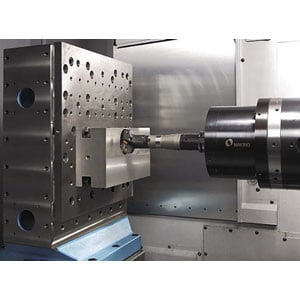
На фото. Увеличение мощности шпинделя и крутящего момента позволяет последним горизонтально-фрезерным станкам Makino конусности 40 справляться с такими задачами, для решения которых ранее потребовались бы станки конусности 50. Изображенный станок, оснащеный шпинделем, развивающим 300 ньютонметров, приводит в движение 78-миллиметровое сверло для проделывания отверстий в сером чугуне 35 класса.
Сергей ЗОЛОТОВ
компании и бренды
DMG, Makino

Ещё из раздела обрабатывающие центры
Компания Mazak предлагает горизонтальный обрабатывающий центр HCN -4000 NEO HMC , который отличается просторной рабочей зоной, большим размером паллеты, высокой скоростью ускоренного хода и пятью вариантами жесткого шпинделя. Для обеспечения высокой ...
09.10.2024
Горизонтальный фрезерный станок Hurco HM1700Ri с ходом по осям X, Y и Z 168 на 118 на 88 сантиметров соответственно сконструирован с прицелом на максимальную эффективность и оснащен двумя шаровинтовыми передачами с предварительным натяжением для ...
26.01.2021
Компания EDM Network представила модели EDMMax FC45HW/FC64HW. Эти перевернутые электроэрозионные станки погружного резания предназначены для быстрого удаления 3D -печатных металлических деталей с рабочих пластин. Что подразумевается под ...
21.07.2023
Mazak предлагает горизонтальный обрабатывающий центр VORTEX HORIZONTAL PROFILER 100060 XP с полным набором пятиосевых возможностей для быстрой и точной обработки средних и крупных аэрокосмических деталей. 160-сильный привод шпинделя разгоняет его до ...
24.02.2022
Титановые и никелевые сплавы широко используются в аэрокосмической промышленности. Проблема же обработки таких заготовок в том, что высокая прочность титана вызывает перегрев инструмента и износ режущей кромки. Поэтому решающими факторами ...
26.03.2012
Компания Absolute Machine Tools продемонстрировала мощный токарно-фрезерный обрабатывающий центр QuickTECH T8 HYBRID на выставке SHOT Show 2022, которая с 17 по 22 января прошла в Лас-Вегасе. Станок QuickTECH T8 HYBRID имеет 9 осей, 2 токарных ...
19.04.2022
Станкостроительная компания Mazak сообщила, что ею установлен горизонтальный обрабатывающий центр HCN-16000Q собственного производства на ее североамериканском заводе во Флоренс, штат Кентукки. Новый станок будет способствовать росту производства ...
15.08.2017
Станки серии MVR-Cx просты в программировании и эксплуатации. Разработанная конструкция позволяет использовать эти станки для индивидуального, крупносерийного или мелкосерийного производства крупных деталей. Компания Nidec Machine Tool запускает ...
13.12.2021
Двухколонный вертикальный обрабатывающий центр Bridgecenter -12 G компании Kitamura создан для цехов, которым требуется большая производительность, жесткость и точность на микронном уровне. Bridgecenter-12G сочетает высокую производительность ...
29.10.2025
Компания Hurco представляет двухколонный пятиосевой обрабатывающий центр BX40Ui с числовым программным управлением, с цапфовым столом, установленным вдоль оси Y. Ступенчатая двухколонная конструкция обеспечивает исключительную жесткость и ...
27.02.2019
Новый двухколонный обрабатывающий центр MCR-BV от Okuma America может выполнять пятиосевое контурное и пятистороннее фрезерование, обеспечивая высокую точность обработки крупных заготовок. Это седьмой станок, предлагаемый в серии DCMC. MCR-BV, ...
24.12.2021
Okuma America Corporation анонсировала новый двухстоечный обрабатывающий центр. Этот новый станок, MCR-BV, является седьмым станком в линейке выпускаемых компанией двухстоечных станков. На разработанном для пятисторонней обработки станке MCR-BV ...
26.05.2022