
Зажимание тонкостенных алюминиевых заготовок
06.05.2011
 Механическая обработка изделий из тонкостенного алюминия порой оказывается проблематичной. Таковы свойства этих конструкций. Если зажать такую заготовку слишком сильно, она деформируется. А недостаточное зажатие заготовки чревато ее скольжением. Проскальзывание неприемлемо в любой промышленной ситуации, в точной же металлообработке связанные с ним искажения результата особенно драматичны. При этом на первый взгляд все хорошо, подробный же осмотр заготовки позволяет четко зафиксировать все ее деформации. В некоторых случаях данные осмотра позволяют точно определить место зажима заготовки. Еще одним аспектом является повторяемость. В механической обработке важно, чтобы одно обработанное изделие полностью соответствовало другому. Ключевым фактором подобного единообразия и является такое зажимание заготовки, которое обеспечивает достаточную для точной механической обработки жесткость захвата без деформаций или проскальзывания.
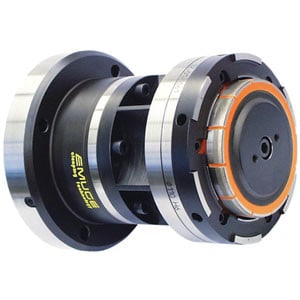
Один из распространенных подходов заключается в снижении скорости вращения и подачи до таких значений, при которых зажимное давление может быть уменьшено до недеформирующих значений. Для производства, где всегда ценится машинное время, данный подход не является рентабельным. Такой производитель зажимов, как компания Emuge, создал приемлемое решение для заготовок описанного типа в виде расширительной втулки System SG. Это приспособление позволяет равномерно распределить сжимающую силу по большей части поверхности заготовки. При этом поддерживается необходимая жесткость обработки, кроме того, достигается наибольшее значение передаваемого крутящего момента, таким образом, обеспечиваются скорости, оптимальные для долговечности инструмента и производительности металлообработки.
В одном конкретном случае требовалось обработать деталь толщиной стенок от 1,3 до 1,8 миллиметра. Уникальная геометрия детали требовала применения двух совершенно разных калибров зажима. Проблема состояла в разности допусков, соответствующих этим разным калибрам. А также различным толщинам стенок. В результате в готовой продукции можно было ожидать пережима в одной части детали и недозажима в другой. В данном случае применения втулки System SG один цикл зажимного давления генерировался станком, а другой передавался на встроенный пружинный зажимающий пакет. Этот двуединый подход к зажиманию может быть применен к установке различного рода нетиповых деталей, при этом встроенный пакет может быть скорректирован с помощью прокладок и/или различной ориентации. Тогда фактическое зажимное давление станка может быть запрограммировано. Подход обеспечивает точность и повторяемость цикла зажимного давления в рамках всего объема производства при минимизации или полном устранении деформаций деталей.
Сергей ЗОЛОТОВ

Ещё из раздела технологии
В течение последних трех лет инженеры University of Pennsylvania's School of Engineering and Applied Science разрабатывали материал, который они назвали металлической древесиной. Данный материал получил свои полезные свойства и название от ключевой ...
30.07.2021
Компания OR LASER представила свою новейшую разработку в области металлоаддитивного производства, гибридный трехмерно-печатный и фрезерный станок ORLAS CREATOR. Данный агрегат объединяет преимущества аддитивного и субтрактивного изготовления изделий ...
20.04.2018
На выставке International Manufacturing Technology Show, которая пройдет с 10 по 15 сентября 2012 года в Чикаго, Hexagon Metrology продемонстрирует PC-DMIS 2012, новую версию своего метрологического программного обеспечения. Данный софт обеспечивает ...
24.08.2012
Инженеры Methods Machine Tools завершили работу над YASDA YMC 430 Version II, микрообрабатывающиим центром, предназначенным для сверхточного производства и тонкой отделки поверхности, что требуется при формировании мелких, но сложных ...
26.07.2017
В одном из своих первых коммерческих приложений микросверлильный инструмент Ingersoll привнес стабильность в обработку, которую пользователь описывает как идеальный шторм. Сверление крошечной тонкостенной титановой медицинской детали посрамило все ...
30.05.2014
FormAlloy Technologies, компания, занимающаяся аддитивным металлопроизводством, additive manufacturing, AM, выпустила вторую редакцию многобункерного устройства подачи порошка, известного как Alder Development Feeder, ADF. 16-бункерный ADF модульно ...
14.04.2020
В последнее время появилось особенно много многозадачных станков с числовым программным управлением. Растет потребность в еще большем количестве фрезерно-токарных и токарно-фрезерных станков. История промышленности свидетельствует, что оператор ...
25.06.2014
L.S. Starrett Company улучшила свою мультисенсорную систему технического зрения AVR300 линзой с увеличением 0,14 с самым большим для Starrett на сегодняшний день полем обзора в серии AVR, 60 на 48 миллиметров. Для большей эффективности и точности на ...
09.07.2021
Компания BIG KAISER представила две версии резака C-Centering. Это многофункциональный резак для точечного сверления, центрирования и снятия фасок. Данный резак является индексируемым. В его конструкции используется специализированная вставка, с ...
30.11.2018
В бизнесе металлообработки массачусетская компания Alpha Grainger Manufacturing уже почти полвека. Начинали братья Джейк и Гэри Грейнджер в гараже, но быстро создали бизнес с потенциалом расширения. Определенные средства были вложены в ...
21.04.2020
На прошедшей с 17 по 22 ноября 2016 года в Токио выставке JIMTOF 2016 компания DMG MORI представила Robo2Go, мобильную систему автоматизации токарных центров с простейшим программным обеспечением через приложение Celos App. Внедрение ...
02.08.2017
Компании Spring Technologies, разработчику программного обеспечения для моделирования процессов обработки на станках с числовым программным управлением, предстоит ввести мобильный пакет для своей основной платформы NCSimul Machine и программного ...
01.04.2014