
Усовершенствования в области точного хонингования
15.06.2017
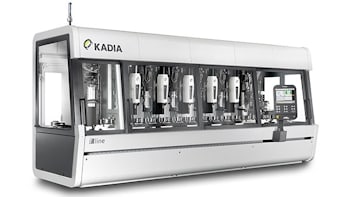 Когда речь идет о хонинговании таких высокоточных деталей, как, например, те, что требуются для впрыска или для гидравлических областей применения, учитывается каждый микрон. Для того, чтобы соответствовать этим высоким стандартам качества, производитель хонинговальных станков Kadia Produktion применяет технологию прямого привода для вращения шпинделей и подачи инструмента. В настоящее время им представлено второе поколение хонинговальных шпинделей LH.
В 2014 году компания Kadia представила первые хонинговые шпиндели Lean High-Speed, они же LH, обеспечивающие прямоприводные вращение и подачу. Это была настоящая инновация, и разработчик сразу запатентовал свою концепцию во всем мире. Технология прямого привода является непревзойденной с точки зрения плавности работы и точности контроля процесса, говорит управляющий директор компании Хеннинг Клейн. Ее использование на малых и средних диаметрах, а это наша специальность, привело к скачку производительности и качества, что редко случается с новыми разработками в наши дни. Это первое применение прямого привода для подачи с помощью линейного двигателя, и это позволяет иметь оптимально адаптированный привод и динамические характеристики, которые являются предпосылками для достижения высокой скорости удаления материала.
Кроме того, линейный мотор работает бесконтактно, даже, по информации Kadia, без износа. И практически не передает вибрации на хонинговальный инструмент. Обычные же системы подачи хонинговального инструмента создаются на основе компонентов, которые подвержены износу. Как, например, шарикоподшипниковые шпиндели. Торможение и ускорение в точках поворота графика колебаний, то есть при прохождении экстремумов, делают высокую точность менее высокой, ограничивая эту характеристику. Теперь моторный шпиндель с низким уровнем обслуживания передает высокий крутящий момент, не вызывая вибрацию инструмента.
Продвижение инструмента осуществляется электромеханически с помощью сервомотора с высоким разрешением с прецизионным винтовым приводом. Скорость подачи хонинговальных камней может регулироваться в нанодиапазоне. Конструкторы Kadia объединили два двигателя в один компактный блок. Двигатель шпинделя и двигатель подачи инструмента расположены коаксиально, один над другим, и в непосредственной близости от линейного привода. Прямой характер инициирования движения этого комплекса способствует увеличению жесткости всей системы.
Концепция дополняется внутренней подачей охлаждающей жидкости, каковое решение обеспечивает оптимальное охлаждение процесса. Благодаря нашим хонинговальным шпинделям LH даже такие высокоточные операции, как хонингование каналов с микронными допусками, могут выполняться совершенно безопасно, подчеркивает Клейн. На протяжении почти десятилетия компанией было поставлено более 700 шпинделей первого поколения в пяти вариантах, каковые шпиндели безотказно работают в широком диапазоне одношпиндельных и многошпиндельных станков.
Десять лет назад разработчики наверняка исключили бы возможность более компактного дизайна, но прогресс не останавливался. Те или иные детали, узлы и области их применения продолжали совершенствоваться. Поэтому пришло время адаптировать успешную концепцию к современному состоянию технологии. Например, в рамках первоначальной концепции оказалось возможным улучшить схему внутренней подачи охлаждающей жидкости, что позволило создать более короткую конструкцию.
А также обеспечить большее удобство обслуживания, большую доступность для его выполнения. В конструкции зажима также был выявлен потенциал для оптимизации. Настраиваемый гидравлический расширительный патрон теперь крепится непосредственно в хонинговальном шпинделе, а не на его наконечнике. Это влияет не только на длину конструкции, но и в первую очередь на возможность сверхтонкой радиальной металлообработки.
Самое важное улучшение было сделано для общего дизайна отдельных приводов с точки зрения производительности, размера и веса, так что каждый хонинговальный шпиндель имеет наилучшую конфигурацию. Другим следствием этого является то, что исходная серия из пяти вариантов была сведена к двум, LH2 и LH3, однако возможны несколько вариантов подачи и доступны различные стандартные длины.
По мнению экспертов Kadia, несмотря на меньший размер и снижение веса почти на 30 процентов, шпиндель LH2 достигает тех же сил и крутящих моментов, что и предыдущий стандартный шпиндель KADIA. Более крупный шпиндель LH3 принадлежит к тому же диапазону, что и самая мощная предшествующая модель. Весит же на 20 процентов меньше.
Благодаря компактизации конструкции увеличились динамический диапазон и способность стружкоудаления, говорит Клейн. В то же время снизилось энергопотребление, и это то преимущество, которое нельзя недооценивать. Нужно сказать, что шпиндель нового поколения впечатляет и такой составляющей своей энергоэффективности, как возможность возвращения электроэнергии обратно в сеть. Например, при обычном хонинговании шпиндель LH2 потребляет 0,0025 киловатта в час.
Наряду с пятилетней гарантией на линейный привод, предоставляемой Kadia, это неплохой показатель. В настоящее время известный производитель насосов для впрыска топлива устанавливает у себя хонинговальный станок Kadia T line, оснащенный пятью шпинделями LH на предмет выполнения такого ответственного процесса, как окончательная обработка отверстий, подвергающихся высокому давлению.

Ещё из раздела технологии
DMG MORI предлагает четыре полные технологические цепочки для аддитивных процессов с использованием технологии порошкового слоя или порошкового сопла. Для этих решений DMG MORI объединяет свои 3D-модели LASERTEC и модели второго поколения LASERTEC ...
07.03.2019
На выставке Smart Manufacturing Experience, что с 30 апреля по 2 мая 2018 года пройдет в Бостоне, компания CGTech представит версию 8.1 программного обеспечения VERICUT. Данное программное обеспечение для моделирования, контроля и оптимизации станка ...
12.04.2018
На прошедшей в апреле 2017 года в Чикаго выставке Automate 2017 компании TM Robotics и Toshiba Machine совместно представили совместно созданную ими линейку шестиосевых роботов TVM. Новые роботы совместимы с другими продуктами Toshiba Machine, ...
26.07.2017
Liebherr предлагает новую технологию шлифования внутренних зубьев шестерен, основанную на проверенной технологии шлифования Opal с использованием ременно-приводного шпинделя, который может быть установлен на стандартную шлифовальную головку GH 4.0, ...
23.03.2017
Крупные авиастроители прогнозируют, что в ближайшие 20 лет мировой парк воздушных судов удвоится. В то же время нормативные требования, обусловленные необходимостью безопасности пассажиров и операционной экономикой, создают новые проблемы для тех, ...
11.07.2018
Качество поверхности, получаемой в результате токарной обработки, зависит от множества факторов. Наиболее значимыми считаются скорость подачи и радиус закругления пластины. Традиционно считается, что шероховатость поверхности возрастает с ...
20.05.2011
При обработке таких жестких материалов, как титан, существует потребность в таком шпиндельном соединении, которое позволяет наилучшим образом использовать доступную мощность. Операторам станков предлагается максимизировать скорость удаления металла ...
30.11.2018
Внедренная в токарно-фрезерной металлообработке примерно в 1996 году, ось Y была впервые использована в одношпиндельном токарно-фрезерном станке с вспомогательным шпинделем. Идея использования оси Y в станках с числовым программным управлением ...
29.06.2011
Теперь премиальная изолирующая смазка Dillon Chucks and Jaws HPG500 доступна в удобной форме набора. Каждый комплект содержит два тюбика этой водостойкой, экологически чистой смазки, которая предотвращает контакт металла с металлом при высоких ...
20.02.2025
С учетом как экономических, так и технических трудностей, с которыми сталкиваются промышленные металлообработчики, производителем металлорежущего инструмента Simonds International сконструированы эффективные биметаллические ленточные пилы. ...
13.08.2012
Многие годы в производстве трансмиссий конкурировали автоматический преобразователь крутящего момента и передача с двойным сцеплением. Теперь системы преобразования момента вновь приобретают все большее значение. Во-первых, они по-прежнему считаются ...
08.11.2018
Компания Floyd Automatic, ведущий производитель инструментальной оснастки для многоцелевых токарных станков с подвижной шпиндельной бабкой, представила новую систему центрирования Mowidec-TT, позволяющую расположить инструменты точно по центру на ...
14.08.2012